Caracteristicile produselor

Rezistență excepțională la coroziune cu sâmburi și fisuri (avantajul principal)
Unul dintre avantajele de bază ale lui S32654 este rezistența sa extrem de ridicată la coroziune prin pitting și coroziune în crăpături. Efectul sinergic al cromului ridicat (23-25%), al molibdenului ridicat (6,0-8,0%) și al azotului ridicat (0,45-0,55%) are ca rezultat o valoare PREN de 54-57, care este semnificativ mai mare decât cea a 316L (≈25), 904L (≈4≈45), (≈4-4≈45) și (≈4-425). În medii dure, cum ar fi apa de mare, soluții de clorură și medii de clorură acide, S32654 poate forma o peliculă pasivă extrem de stabilă, rezistând la inițierea și propagarea coroziunii cu gropi și fisuri. Temperatura sa critică de pitting (CPT) poate atinge peste 85 de grade, depășind cu mult cea de 316L (≈15 grade), 2205 (≈35 grade) și 254 SMO (≈60 grade). Poate funcționa în mod fiabil pentru o lungă perioadă de timp, fără perforații în apa de mare tropicală și soluții de clorură concentrată la temperatură ridicată. Această proprietate îl face o selecție ideală de material pentru medii extreme de clorură, cum ar fi platformele offshore, desalinizarea apei de mare și schimbătoarele de căldură.

Rezistență excelentă la coroziune sub tensiune
Conținutul ridicat de nichel (21-23%) și microstructura complet austenitică a lui S32654 îi conferă o rezistență excelentă la fisurarea prin coroziune sub tensiune (SCC) în mediile care conțin-clorură. Oțelurile inoxidabile austenitice convenționale, cum ar fi 304L și 316L, sunt foarte susceptibile la SCC intergranular în soluții apoase de clorură peste 60 de grade. În schimb, S32654 prezintă o rezistență SCC semnificativ superioară față de 316L și 304L chiar și în condiții de stres-înalte, clorură la temperatură ridicată. Combinat cu un PREN extrem de ridicat (mai mare sau egal cu 54), acest material posedă o rezistență SCC excepțională în scenarii extreme în care coexistă niveluri ridicate de ioni de clorură și stres.

Rezistență excelentă la coroziune la acizi reducători puternici
Conținutul ridicat de molibden și nichel al S32654 îi conferă o rezistență excelentă la coroziune în mediile acide care reduc puternic. În medii precum acidul sulfuric (concentrație mai mică sau egală cu 60%), acidul fosforic, acidul formic și acidul acetic, rezistența la coroziune a lui S32654 este cu mult superioară celei a 316L, 317L și 904L și se apropie sau chiar atinge nivelul de aliaj pe bază de nichel{7}{7}{60}}2}2. Această proprietate îl face o selecție ideală de material pentru aplicații care implică o reducere puternică a condițiilor acide în prelucrarea chimică, farmaceutică, hidrometalurgie și alte domenii. Este, de asemenea, o alternativă-rentă, rentabilă,{12}}la aliajele scumpe pe bază de nichel.

Proprietăți bune de prelucrare și sudare
S32654 prezintă o lucrabilitate excelentă la cald și la rece, permițând diferite procese de formare, cum ar fi forjare, laminare la cald, laminare la rece, ștanțare și îndoire. În comparație cu oțelurile inoxidabile feritice și duplex, microstructura sa complet austenitică o face mai formabilă și mai prietenoasă-sudură, cu o rată de întărire moderată. Poate fi îmbinat folosind mai multe metode de sudare, inclusiv TIG, MIG, SMAW și SAW. La sudare, se recomandă utilizarea materialelor de umplutură potrivite, cum ar fi ERNiCrMo-3 sau ERNiCrMo-4 pentru a preveni reducerea rezistenței la coroziune în zona de sudare. Tratamentul termic după sudare nu este de obicei necesar, dar se recomandă decaparea sau pasivarea pentru a restabili rezistența la coroziune.
Rezistență excelentă la oboseală
S32654 prezintă o rezistență excelentă la oboseală. Combinația sa de rezistență ridicată și duritate bună îi permite să funcționeze excepțional de bine în condiții de încărcare ciclică. În medii cu apă de mare și clorură, rezistența sa la creșterea fisurilor la oboseală este superioară celei a oțelurilor inoxidabile austenitice convenționale și a oțelurilor inoxidabile duplex, făcându-l potrivit pentru componente precum părți structurale marine, arbori de pompe și rotoare care sunt supuse sarcinilor alternative.
Specificatii tehnice
Compoziție chimică (ASTM A240 / UNS S32654)
|
Element |
Cerințe standard |
Note |
|
Cr |
23.0 - 25.0% |
Elementele miezului formează o peliculă densă de pasivare, oferind rezistență la coroziune |
|
Ni |
21.0 - 23.0% |
Elemente de stabilizare a austenitei care îmbunătățesc duritatea și rezistența la fisurare la coroziune, asigurând stabilitatea microstructurală |
|
Lu |
6.0 - 8.0% |
Îmbunătățește rezistența la coroziune cu sâmburi și fisuri de aproximativ trei ori mai mare decât cea a cromului |
|
N |
0.45 - 0.55% |
Elemente puternice de formare-austenită, întărirea soluției solide, îmbunătățește semnificativ rezistența la coroziune și rezistența la curgere |
|
Mn |
2.0 - 4.0% |
Dezoxidant, crescând în același timp solubilitatea azotului |
|
Cu |
0.3 - 0.6% |
Îmbunătățiți rezistența la coroziune la acizii reducători (cum ar fi acidul sulfuric) |
|
Si |
Mai mic sau egal cu 0,50% |
Dezoxidant, strict controlat |
|
C |
Mai mic sau egal cu 0,020% |
Control strict pentru a preveni precipitarea carburilor să afecteze rezistența la coroziune |
|
P |
Mai mic sau egal cu 0,030% |
Elemente de impurități, strict controlate |
|
S |
Mai mic sau egal cu 0,010% |
Elemente de impurități, strict controlate |
|
Fe |
Cantitatea rămasă (≈ 44%) |
Element de matrice |
Proprietăți fizice
|
Proprietate |
Valoare/Interval |
Condiții de testare |
|
Densitate |
8,0 g/cm³ |
Temperatura camerei (20 grade) |
|
Punct de topire |
1320 - 1400 grad |
- |
|
Conductivitate termică |
≈ 13 W/(m·K) |
Temperatura camerei |
|
Coeficient de dilatare termică (20-100 grade) |
≈ 15.5 × 10⁻⁶ /K |
Oțel inoxidabil austenitic tipic |
|
Rezistivitate |
≈ 0.85 μΩ·m |
Temperatura camerei |
|
Modulul elastic (modulul Young) |
195 GPa |
Temperatura camerei |
|
Raportul lui Poisson |
0.30 |
Temperatura camerei |
|
Magnetism |
Ne-magnetice |
Microstructură complet austenitică, ne-magnetică |
Proprietăți mecanice (condiție de recoacere la soluție, valori tipice, ASTM A240)
|
Proprietate |
Valoare tipică |
Caietul de sarcini |
|
Rezistență la tracțiune |
Mai mare sau egal cu 750 MPa |
ASTM A240 |
|
Nivelul de randament (0,2% compensare) |
Mai mare sau egal cu 430 MPa |
ASTM A240 |
|
Elongaţie |
Mai mare sau egal cu 35% |
ASTM A240 |
|
Duritate (Brinell) |
Mai mic sau egal cu 250 HB |
- |
Notă: Limita de curgere a lui S32654 este de aproximativ două ori mai mare decât a lui 316L și de aproximativ 1,4 ori mai mare decât a lui 254 SMO, ceea ce poate reduce semnificativ grosimea peretelui pentru a obține o ușurință structurală și optimizarea costurilor. PREN-ul său este mai mare sau egal cu 54, ceea ce îl face unul dintre clasele de oțel inoxidabil cu cea mai puternică rezistență la coroziune între toate oțelurile inoxidabile comercializate.
Comparație cu numărul echivalent al rezistenței la pitting (PREN).
|
Clasa materialului |
PREN(Cr+3.3Mo{+16N) |
Rezistenta la cloruri |
|
S32654 (654 SMO®) |
54 - 57 |
Excelent |
|
S31254 (254 SMO®) |
42 - 45 |
Excelent |
|
904L (N08904) |
≈ 34 |
Remarcabil |
|
316L |
≈ 25 |
General |
|
S32750 (2507) |
Mai mare sau egal cu 40 |
Excelent |
Rezistența la coroziune (valoare tipică)
|
Mediu |
Concentraţie |
Temperatură |
Viteza de coroziune |
Evaluare |
|
Apa de mare |
- |
Temperatura camerei la 100 de grade |
Ignorat |
Excelent |
|
Soluție de clorură (apă sărată) |
- |
Temperatură ridicată |
Ignorat |
Excelent |
|
Acid azotic (HNO₃) |
Mai mic sau egal cu 40% |
Temperatura camerei |
<0.05 |
Remarcabil |
|
Acid sulfuric (H₂SO₄) |
Mai mic sau egal cu 60% |
Temperatura camerei |
<0.05 |
Remarcabil |
|
Acid clorhidric (HCl) |
Concentrație scăzută |
Temperatura camerei |
<0.1 |
Bun |
|
Acid fosforic (H₃PO₄) |
- |
Temperatura camerei |
Ignorat |
Remarcabil |
|
Hidroxid de sodiu (NaOH) |
- |
Temperatura camerei |
Ignorat |
Remarcabil |
|
Acizi organici (cum ar fi acidul acetic, acidul formic etc.) |
- |
Temperatura camerei |
Ignorat |
Remarcabil |
|
Gaz de clor umed |
- |
Temperatura camerei |
Ignorat |
Remarcabil |
Notă: Rezistența la coroziune a lui S32654 este cu mult superioară celei a 316L, 317L și 904L în majoritatea mediilor. Funcționează excelent în mediile acide reducătoare, cum ar fi acidul sulfuric, acidul fosforic și acidul acetic, comparabil cu aliajul pe bază de nichel-C-276. Cu toate acestea, rezistența sa la coroziune este limitată în medii extrem de puternic reducătoare, cum ar fi acidul clorhidric concentrat la temperatură înaltă și acidul fluorhidric.
Performanță la{0}}înaltă temperatură
S32654 menține rezistența ridicată la temperaturi moderate:
|
Temperatură |
Rezistenta la tractiune (MPa, aproximativ) |
Rata de păstrare a performanței |
|
Temperatura camerei (20 grade) |
Mai mare sau egal cu 750 |
100% |
|
100 de grade |
≈ 680 |
Mai mare sau egal cu 90% |
|
200 de grade |
≈ 620 |
Mai mare sau egal cu 83% |
|
300 de grade |
≈ 570 |
Mai mare sau egal cu 76% |
Stabilitate termică și microstructurală pe termen lung:
S32654 prezintă o bună stabilitate microstructurală atunci când este în funcțiune la temperaturi mai mici sau egale cu 300 de grade, fără risc de fragilizare din cauza formării fazei sigma în structura sa complet austenitică. Cu toate acestea, expunerea prelungită în intervalul de 600-1000 de grade poate duce la precipitarea fazelor sigma și chi, ceea ce poate reduce rezistența la coroziune și duritatea; astfel, trebuie evitată utilizarea pe termen lung în acest interval de temperatură. În comparație cu oțelurile inoxidabile duplex, S32654 menține o stabilitate microstructurală mai bună la temperaturi ridicate.
Lucru la cald și tratament termic
Tratamentul termic al S32654 are un impact decisiv asupra microstructurii și proprietăților finale, cu specificații comune după cum urmează:
1. Tratament cu soluție (pentru rezistență optimă la coroziune și proprietăți complete):
Se încălzește la 1150-1200 de grade, se menține timp suficient (aproximativ 2-4 minute pe inch de grosime), apoi se stinge cu apă sau se răcește rapid cu aer. Acest proces este realizat pentru a obține cea mai bună rezistență la coroziune și proprietăți mecanice. Temperatura de tratare a soluției pentru S32654 este mai mare decât cea pentru 254 SMO, care este determinată de conținutul său mai mare de aliaj.
2. Tratament de reducere a tensiunii (după sudare/lucrare la rece):
Se încălzește la 650-750 de grade, se menține timp de 1-2 ore, apoi se răcește la aer. Acesta este folosit pentru a elimina tensiunile reziduale. Cu toate acestea, rețineți că precipitarea în fază sigma poate apărea în acest interval de temperatură; se recomandă evaluarea cu atenție a impactului asupra rezistenței la coroziune.
Nota:
- Tratamentul termic ar trebui să treacă rapid prin intervalul sensibil de temperatură de 600-1000 de grade pentru a evita precipitarea fazei σ și fazei χ
- The solution treatment temperature should not be too high (>1200 de grade), în caz contrar, structura granulelor grosiere va afecta negativ proprietățile mecanice.
- Se recomandă efectuarea decaparii sau pasivării după tratamentul termic pentru a îndepărta depunerile de suprafață
Performanța sudării și punctele cheie ale procesului
S32654 are proprietăți bune de sudare, dar trebuie remarcate următoarele puncte:
1. Metode de sudare recomandate: TIG (GTAW), MIG (GMAW), SMAW, SAW.
2. Controlul aportului de căldură: se recomandă menținerea unui aport de căldură de 0,5-2,5 kJ/mm, cu o temperatură de trecere mai mică sau egală cu 150 de grade, pentru a evita îngroșarea și sensibilizarea boabelor în zona afectată de căldură.
3. Gaz de protecție: Se recomandă un amestec de gaz de Ar + 1-2% N₂, care poate crește conținutul de azot din metalul de sudură și poate îmbunătăți rezistența acestuia la coroziune.
4. Metal de umplutură: sunt recomandate materiale de sudură peste-potrivite, cum ar fi ERNiCrMo-3 sau ERNiCrMo-4, pentru a se asigura că rezistența la coroziune a metalului de sudură nu este mai mică decât cea a metalului de bază.
5. Tratament post-sudare: se recomandă efectuarea decaparii sau pasivării pentru a restabili rezistența la coroziune a zonei-afectate de căldură și pentru a elimina decolorarea prin oxidare la sudare.
Media aplicabile
1. Soluții cu apă de mare și clorură: prezintă o rezistență excelentă la coroziune prin pitting, coroziune în crăpături și fisurare prin coroziune sub tensiune, permițând funcționarea fără sâmburi-în apa de mare până la 100 de grade .
2. Acizi oxidanți: cum ar fi acidul azotic (mai puțin sau egal cu 40%), cu rezistență remarcabilă la coroziune.
3. Acizi reducători puternici: cum ar fi acidul sulfuric (mai puțin sau egal cu 60%) și acidul fosforic, cu o rezistență excelentă la coroziune apropiată de cea a aliajelor pe bază de nichel-.
4. Acizi organici: Inclusiv acid acetic, acid formic, acid citric etc.
5. Soluții alcaline: cum ar fi hidroxid de sodiu, hidroxid de potasiu etc.
6. Medii gazoase care conțin clor-: medii în explorarea și prelucrarea petrolului și a gazelor naturale.
7. Vapori de apă cu temperatură înaltă-(limitările de temperatură trebuie remarcate).
Notă: S32654 nu este rezistent la medii extrem de puternic reducătoare, cum ar fi acidul fluorhidric și acidul clorhidric la temperatură înaltă,-concentrație mare.


S32654 (654 SMO®) este o alternativă îmbunătățită la 254 SMO, potrivită pentru aplicații stricte, cu cerințe ridicate pentru rezistență la coroziune, rezistență la clor și rezistență la acid. Se recomandă utilizarea în următoarele domenii:
Câmpuri de aplicare
-
Industria petrolului și gazelor naturale
● Sisteme de conducte pentru câmpuri de petrol și gaze, conducte submarine
● Unelte de foraj, echipamente pentru capul sondei, supape, fitinguri pentru conducte, flanse
● Separator, schimbător de căldură, componente ale pompei și supapei
● Module platforme de foraj, sisteme de protectie impotriva incendiilor -
Inginerie marină și desalinizare a apei de mare
● Conducte pentru instalații de desalinizare, unități de-osmoză inversă (RO) de înaltă presiune
● Componente structurale ale platformei offshore, schimbătoare de căldură cu apă de mare (capabile să funcționeze fără coroziune în apă de mare la 100 de grade)
● Sistem de apă de balast pentru nave, sistem de apă pentru incendiu -
Industria Energiei Electrice
● Sistem de desulfurare a gazelor arse FGD, turn de absorbție, conducte și conducte de gaze arse
● Sistemul de răcire cu apă al centralei nucleare
● Echipamente de generare a energiei geotermale -
Protecția mediului și tratarea apelor uzate
● Sistem de tratare a apelor uzate, turn de epurare a gazelor de eșapament
● Echipamente de tratare a gazelor arse pentru incinerarea deșeurilor -
Industria celulozei și hârtiei
● Aragaz cu abur, echipament de albire (mediu ClO₂), mașină de spălat -
Industriile farmaceutice și alimentare
● Vase de reacţie, fermentatoare, rezervoare de stocare -
Prelucrare chimică și inginerie petrochimică
● Recipiente sub presiune, rezervoare-de înaltă presiune, reactoare
● Schimbatoare de caldura, condensatoare, evaporatoare
● Sistem de conducte pentru transportul mediilor corozive (inclusiv medii cu clorură)
● Echipamente pentru tratarea cu acid sulfuric, acid fosforic, acid acetic etc.
● Coloana de distilare, turn de absorbtie, separator
● Un material ideal pentru a înlocui aliajele pe bază de-nichel-cost ridicat
Livrare și personalizare
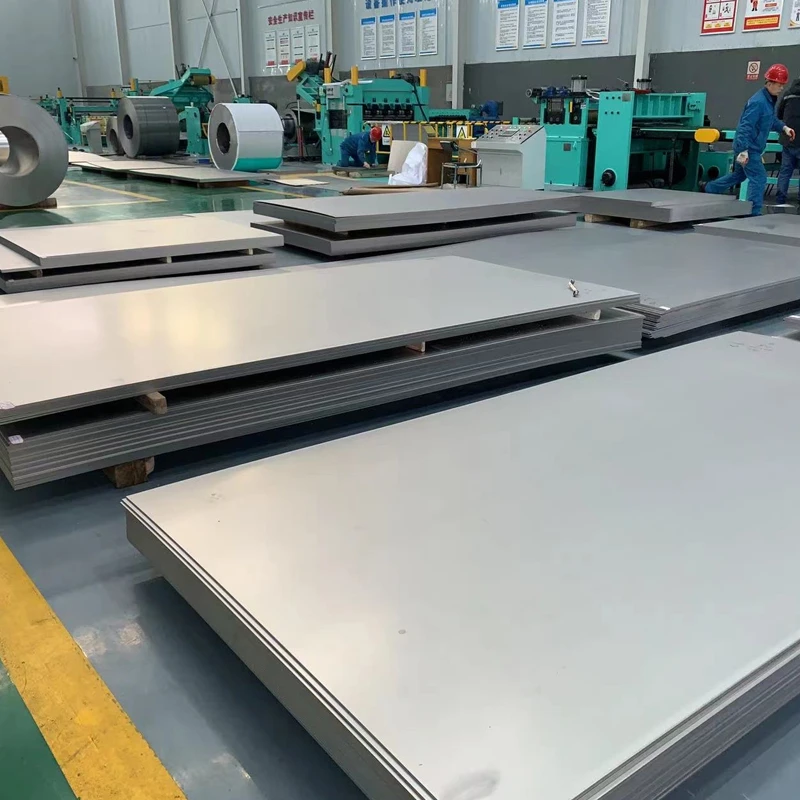
Oferim soluții flexibile și fiabile pentru lanțul de aprovizionare pentru a vă asigura că primiți materiale S32654 care se potrivesc perfect cerințelor proiectului dumneavoastră.
|
Formă |
 Foaie/Placă
|
 Bar/Tijă
|
 Conducta / Tub
|
 Bobina de bandă/foaie
|
 Sârmă/Sârmă
|
|---|---|---|---|---|---|
|
Gama convențională |
Grosimea: 0.5 - 100 mm |
Diametru Φ6-500mm |
Diametru exterior Φ10-300mm |
Grosime: 0,05 – 3,0 mm |
Diametru Φ0.1-10mm |
|
Capacitate de personalizare |
Plăci-laminate la cald sau-laminate la rece, plăci ultra-subțiri (începând de la 0,1 mm), piese ștanțate, tăiere pe lungime-la dimensiunile specificate, tratamente speciale de suprafață (decapare, lustruire) |
Bare forjate, bare-laminate la cald, bare lustruite, bare modelate și diferite condiții de tratament termic (condiție tratată cu soluție-) |
Tuburi fără sudură/ Tuburi sudate (conforme cu ASTM A312/ A269), tăiere cu lungime fixă-, tuburi U- |
Materiale de bandă de precizie, bobină de ștanțare, ștanțare laminată, lățime ne-standard, folie de protecție specială |
Desen de precizie, sudare fire de umplutură (ERNiCrMo-3/4), tratament special de suprafață |
De ce să ne alegeți? - Tehnologie de inginerie de încredere. Livrare de încredere.
Nu suntem doar un furnizor, ci un partener de materiale de încredere pentru dvs. în China.
Producție integrată pe verticală
Deține o unitate de 20.000㎡ cu 10+ linii automate (8,000+ tone/an). Centrul intern de scule și matrițe-permite personalizarea rapidă și controlul eficient al costurilor - fără markup intermediar.
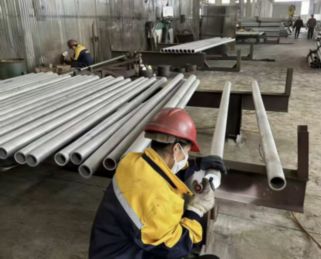
Control strict al calității în fiecare etapă
Trasabilitate completă în punctele de control QC cheie pe parcursul producției. 100% conform standardelor ASTM/ASME, EN și GB. Rapoarte de testare a materialelor disponibile cu fiecare expediere.
Livrare de încredere și ambalare de export
10+ ani de export în Europa, America de Nord, Asia de Sud-Est și Orientul Mijlociu, cu protecție impermeabilă și anti-rugină, combinată cu opțiuni flexibile de expediere, asigură sosirea în siguranță și-la timp.
Validarea eșantionului înainte de producția în masă
Oferim mostre gratuite pentru verificarea calității, permițându-vă să plasați comenzi în vrac numai după aprobare. Asigurăm consistență de la eșantion la producția de masă prin măsurarea dimensională precisă și fabricarea transparentă.
FAQ
Î: Care sunt principalele avantaje ale S32654 (654 SMO®)?
Î: Care este diferența dintre S32654 și 254 SMO (S31254)? Cum să alegi între ele?
Î: Care este diferența dintre S32654 și 316L? Cum să alegi între ele?
Î: Care este temperatura maximă de serviciu pentru S32654?
Î: Care este performanța de sudare a S32654?
Î: S32654 poate înlocui 316L sau 254 SMO?
Tag-uri populare: s32654, China s32654 producători, furnizori, fabrică