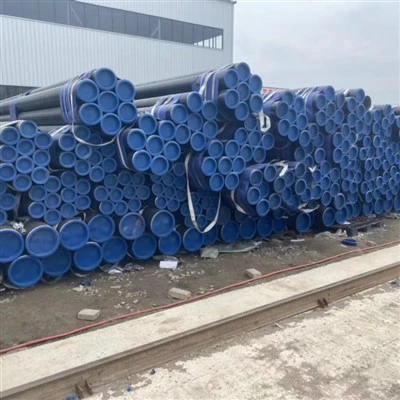
Caracteristicile produselor

Potrivire bună a rezistenței și a tenacității (avantaj de bază)
Avantajul principal al API 5L X42 constă în echilibrul său excelent între rezistență și duritate. Datorită designului său cu micro-aliat cu conținut scăzut de carbon (conținut de carbon mai mic sau egal cu 0,24-0,28%) și procesului de laminare și răcire controlat TMCP, X42 menține o rezistență bună la impact la temperatură joasă, asigurând în același timp o limită de curgere minimă de 290 MPa și o rezistență minimă de 41 MPa.
|
Indicatori de performanță |
Cerințe PSL1 |
Cerințe PSL2 |
|
Limita de curgere minima (MPa) |
290 |
290 |
|
Limita maximă de curgere (MPa) |
- |
496 |
|
Rezistența minimă la tracțiune (MPa) |
414 |
414 |
|
Rezistența maximă la tracțiune (MPa) |
- |
655 |
|
Raportul randamentului |
- |
De obicei, mai mic sau egal cu 0,90-0,93 |
|
Elongaţie |
Mai mare sau egal cu 29% |
Mai mare sau egal cu 29% |
Notă: PSL2 impune limite atât pentru curgerea maximă, cât și pentru rezistența maximă la tracțiune (cu limite superioare de aproximativ 496 MPa și, respectiv, 655 MPa), asigurând că materialul are o capacitate de deformare plastică suficientă și o marjă de siguranță mai mare pentru a evita riscurile de rupere fragilă cauzate de un raport de curgere-la{4}la tracțiune excesiv de mare.

Performanță excelentă de sudare (cerință de bază pentru oțel pentru conducte)
Designul echivalent cu emisii scăzute de carbon al API 5L X42 asigură o performanță excelentă de sudare, care este o cerință de bază pentru-construcțiile pe scară largă a oțelurilor de conducte. Gradul PSL2 necesită un echivalent de carbon (CEIIW) mai mic sau egal cu 0,43 și Pcm mai mic sau egal cu 0,25, asigurând o bună tenacitate și rezistență la fisurarea la rece în zona afectată de căldură-în condiții de sudare pe teren.
Puncte cheie de sudare:
• Valoare CE scăzută:
Reduce efectiv tendința de întărire a zonei afectate de căldură de sudare-și scade riscul de fisuri la rece
• Elemente slab nocive:
S Mai mic sau egal cu 0,015% (PSL2), P Mai mic sau egal cu 0,025% (PSL2), asigurând puritatea sudurilor și a metalului de bază
• Potrivit pentru diferite metode de sudare:
Sudarea cap la cap a țevilor din oțel fără sudură, sudarea cu arc scufundat a țevilor sudate în spirală/cusături drepte etc., cu performanțe bune de sudare cu inel în câmp
Pentru gradul PSL1, limita superioară a conținutului de carbon este relativ largă (mai mică sau egală cu 0,28% pentru țevile fără sudură, mai mică sau egală cu 0,26% pentru țevile sudate) și se recomandă preîncălzirea la 100-150 de grade în timpul sudării. Pentru gradul PSL2, cerința de conținut de carbon este mai strictă (mai mică sau egală cu 0,24%), rezultând o sudabilitate mai bună și, de obicei, nu este necesară o preîncălzire specială sau doar o temperatură de preîncălzire mai mică.

Rezistență bună la temperatură joasă-și rezistență la rupere fragilă
Calitatea API 5L X42 PSL2 necesită testarea la impact Charpy V-pentru a asigura rezistența la rupere fragilă în condiții de funcționare la temperaturi scăzute-. Microstructura cu granulație fină-obținută prin procesul TMCP îmbunătățește în mod semnificativ rezistența la temperatură scăzută-a materialului, permițând oțelului de conductă X42 să fie aplicat în mod fiabil în regiuni și medii reci cu variații sezoniere mari de temperatură.
Indicator tipic de rezistență la impact (PSL2):
• Temperatura de testare: De obicei -20 grade sau mai mică (în funcție de cerințele utilizatorului)
• Energia de impact minimă: mai mare sau egală cu 27 J

Rezistență bună la coroziune și adaptabilitate la mediu
API 5L X42 prezintă o rezistență bună la coroziune uniformă în medii atmosferice normale, apă dulce, sol și petrol și gaze. Pentru mediile de serviciu acide (conțin H₂S), API 5L PSL2 Anexa J oferă cerințe suplimentare pentru țevile de serviciu acru, inclusiv un conținut mai scăzut de sulf (mai mic sau egal cu 0,002%) și o verificare mai strictă a performanței rezistenței HIC/SSC.
Pentru mediul marin, apendicele H și apendicele J din PSL2 oferă cerințe suplimentare materiale corespunzătoare aplicabile conductelor structurale de platformă offshore și conductelor submarine.
Performanță bună la îndoire și prelucrare la rece
API 5L X42 are un conținut mai scăzut de carbon și un raport moderat de randament-la-la tracțiune (de obicei necesar să fie mai mic sau egal cu 0,90-0,93 pentru PSL2), ceea ce îi conferă performanțe bune de formare la îndoire la rece. Este potrivit pentru producția de țevi îndoite la rece și poate fi, de asemenea, utilizat pentru fabricarea curbelor la cald prin procese de îndoire la cald. Prezintă, de asemenea, proprietăți bune de forfecare, ștanțare și formare în rolă în condiții de bobine și plăci.
Specificatii tehnice
Compoziție chimică (API Spec 5L / ISO 3183)
|
Element |
Tub fără sudură PSL1 |
PSL1 Teava sudata |
PSL2 |
Nota |
|
C |
Mai mic sau egal cu 0,28% |
Mai mic sau egal cu 0,26% |
Mai mic sau egal cu 0,24% |
Design cu-carbon scăzut pentru a asigura sudabilitate și rezistență la-temperatură scăzută |
|
Mn |
Mai mic sau egal cu 1,30% |
Mai mic sau egal cu 1,30% |
Mai mic sau egal cu 1,30% |
Consolidarea soluției solide, îmbunătățirea rezistenței |
|
P |
Mai mic sau egal cu 0,030% |
Mai mic sau egal cu 0,030% |
Mai mic sau egal cu 0,025% |
Elemente nocive, strict controlate |
|
S |
Mai mic sau egal cu 0,030% |
Mai mic sau egal cu 0,030% |
Mai mic sau egal cu 0,015% |
Elemente dăunătoare, strict controlate pentru a asigura rezistența la temperatură scăzută{0} |
|
Si |
Mai mic sau egal cu 0,45% |
Mai mic sau egal cu 0,45% |
Mai mic sau egal cu 0,45% |
Dezoxidant, îmbunătățirea rezistenței |
|
V |
Mai mic sau egal cu 0,05% |
Mai mic sau egal cu 0,05% |
Mai mic sau egal cu 0,05% |
Elemente de microaliere, întărire-fină |
|
Nb |
Mai mic sau egal cu 0,05% |
Mai mic sau egal cu 0,05% |
Mai mic sau egal cu 0,05% |
Elemente de microaliere, laminare controlată pentru granulație fină |
|
Ti |
Mai mic sau egal cu 0,04% |
Mai mic sau egal cu 0,04% |
Mai mic sau egal cu 0,04% |
Elemente de microaliere, întărirea prin precipitare |
|
CEIIW |
- |
- |
Mai mic sau egal cu 0,43% |
Echivalent carbon, controlând sudabilitatea |
|
Pcm |
- |
- |
Mai mic sau egal cu 0,25% |
Indicele de sensibilitate la fisuri |
|
Fe |
Cantitatea rămasă(≈ 97%) |
Cantitatea rămasă(≈ 97%) |
Cantitatea rămasă(≈ 97%) |
Element de matrice |
Proprietăți fizice
|
Proprietate |
Valoare/Interval |
Condiții de testare |
|
Densitate |
≈ 7,85 g/cm³ |
Temperatura camerei (20 grade) |
|
Punct de topire |
≈ 1420-1460 grade |
--- |
|
Modulul elastic |
≈ 207 GPa |
Temperatura camerei |
|
Conductivitate termică |
≈ 50 W/(m·K) |
Temperatura camerei |
|
Coeficientul de dilatare termică (20-100 grade) |
≈ 12.0 × 10⁻⁶ /K |
--- |
|
Raportul lui Poisson |
≈ 0.28 |
Temperatura camerei |
Proprietăți mecanice (valoare tipică)
|
Performanţă |
PSL1 |
PSL2 |
Standarde de implementare |
|
Limita de curgere minimă |
290 MPa |
290 MPa |
API Spec 5L / ISO 3183 |
|
Limita maximă de curgere |
- |
496 MPa |
API Spec 5L / ISO 3183 |
|
Rezistenta minima la tractiune |
414 MPa |
414 MPa |
API Spec 5L / ISO 3183 |
|
Rezistența maximă la tracțiune |
- |
655 MPa |
API Spec 5L / ISO 3183 |
|
Elongaţie |
Mai mare sau egal cu 29% |
Mai mare sau egal cu 29% |
API Spec 5L |
Notă: „X42” din API 5L X42 indică o limită de curgere minimă de 42.000 psi (aproximativ 290 MPa), numărul reprezentând valoarea în kilopounds per inch pătrat (ksi). Limita de curgere reală a materialului țevii variază de obicei între 300-420 MPa, iar rezistența la rupere variază între 430-480 MPa.
Media aplicabile
1. Gaze naturale, țiței și petrol rafinat: linii principale și linii secundare pentru transportul pe distanțe lungi-
2. Apă și nămol: conducte de apă, transport nămol
3. Medii chimice: conducte de fluide în uzine chimice, transport acizi și alcali
4. Gaze urbane: rețele urbane de distribuție a gazelor cu presiune medie și joasă-
5. Conducte structurale: structuri de construcții, piloți înveliș de platformă offshore (medii ne-corozive)
6. Medii corozive generale: sol convențional, atmosferă, apă dulce
Notă: API 5L X42 nu este potrivit pentru medii puternic acide la-temperatură, presiune înaltă- (cum ar fi acidul clorhidric concentrat la temperatură înaltă și acidul fluorhidric). În mediile acide cu petrol și gaze care conțin H₂S, trebuie selectate materiale de calitate specială specificate în Anexa J din API 5L PSL2 (conducte rezistente la acid-), cu control suplimentar asupra conținutului de sulf, durității și rezistenței la HIC.
Forma produsului și procesul de fabricație
Conductă din oțel fără sudură (fără sudură)
Proces: Piercing laminare la cald + rulare extensie
Interval de diametru: 21.3 - 1067 mm (1/2" - 42")
Interval de grosime a peretelui: 2 - 150 mm
Caracteristici: fără sudură, capacitate portantă-de înaltă presiune, potrivită pentru liniile principale de petrol și gaze de-înaltă presiune
Aplicații tipice: transportul fluidelor de-înaltă presiune, colectarea capului de puț de petrol și gaz și conducte de transport
Cusătură dreaptă țeavă sudata cu rezistență înaltă-frecvența (ERW)
Proces: bobină-laminată la cald → Formare la îndoire la rece → Sudare cu rezistență-înaltă
Interval de diametru exterior: de obicei, mai mic sau egal cu 610 mm (24")
Interval de grosime a peretelui: De obicei, mai mic sau egal cu 20 mm
Caracteristici: Precizie dimensională ridicată, eficiență ridicată a producției și avantaje semnificative de cost
Aplicații tipice: conducte de petrol și gaze cu presiune medie și joasă-, conducte urbane de gaz și conducte structurale
Controlul intrării de căldură pentru sudare: sudare cu frecvență înaltă-mai mare sau egală cu 100 kHz (cerință PSL2) pentru a asigura o calitate stabilă a sudurii
Țeavă sudată cu arc în spirală scufundată (SSAW)
Proces: bobină-laminată la cald → Formare în spirală → Sudare cu arc scufundat dublu-față
Intervalul diametrului exterior: de obicei 219 - 2500 mm
Interval de grosime a peretelui: 6 - 25 mm
Caracteristici: Diametrul mare oferă avantaje semnificative, permițând benzilor de oțel de aceeași lățime să producă diferite diametre. Tensiunea sudurilor spiralate este de numai 75-90% din cea a cusăturilor drepte, permițându-le să reziste la presiuni mai mari. Teoretic, pot fi produse continuu in lungimi nelimitate.
Aplicații tipice: conducte de transport de apă/gaz cu diametru mare-, pilete de înveliș de inginerie offshore
Conductă sudată cu arc submers cu cusătură dreaptă (LSAW)
Proces: Placă de oțel → Formare JCOE / Formare UOE → Sudare cu arc scufundat cu două laturi-
Intervalul diametrului exterior: 406 - 1620 mm (16" - 64")
Interval de grosime a peretelui: 6 - 50 mm
Caracteristici: suduri scurte, consum redus de material de sudura, gamă largă de diametru exterior și grosime a peretelui
Aplicații tipice: conducte de transport de-înaltă presiune pe distanțe lungi-, conducte submarine, conducte principale de colectare și transport de petrol și gaze
Standarde aplicabile și starea de livrare
Standard: API Spec 5L, ISO 3183, GB/T 9711
Nivelul specificațiilor produsului: PSL1 (nivel de bază), PSL2 (nivel îmbunătățit)
Condiție de livrare: laminată la cald-, laminare controlată (TMCP), laminare normalizată, normalizată, tratament termic (călire + călire) etc.
Prelucrare finală: capete plate, capete teșite, capete filetate, capete cu montare specială
Certificat: atunci când se respectă cerințele PSL2, trebuie furnizat un certificat de conformitate (SR15.1 obligatoriu) și trebuie implementată trasabilitatea completă-procesului (SR15.2 obligatoriu).
Regimul de tratament și punctele cheie de sudare
Performanța finală a API 5L X42 depinde de procesul de laminare controlată și de răcire controlată TMCP, mai degrabă decât de tratamentul termic post-sudare:
Rolling and Cooling Controlat Termomecanic (TMCP, pentru obținerea unei microstructuri cu granulație-fină și proprietăți mecanice optime):
Încălziți la 1100-1200 de grade pentru laminare brută, apoi efectuați laminare controlată cu o reducere mare în intervalul de laminare de finisare de 850-950 de grade (laminare în zona de non-recristalizare). Ulterior, răcirea controlată este efectuată în intervalul 600-800 de grade. Se obține o microstructură uniformă și fină de ferită + perlită (cu dimensiunea granulelor de obicei mai mare sau egală cu 9), asigurând o potrivire bună între rezistență și duritate.
Tratament termic post-sudare (dacă este necesar):
Dacă este necesară reducerea tensiunii după sudarea sudurilor circumferenţiale ale ţevii, se poate efectua un tratament termic post-sudare la 550-650 de grade, cu un timp de menţinere de 1-2 ore.
Tratamentul termic post-sudare necesită un control atent al vitezei de încălzire și răcire pentru a evita afectarea microstructurii și proprietăților materialului de bază.
Memento important:
În mediile convenționale de transport de petrol și gaze fără H₂S, tratamentul termic de reducere a tensiunilor nu este de obicei necesar după sudare.
Pentru conductele într-un mediu acid (conținând H₂S), este necesară respectarea strictă a apendicelui J din API 5L PSL2 pentru a evita duritatea excesivă cauzată de tratamentul termic necorespunzător post-sudare.
În timpul sudării, este necesar un control strict al aportului de căldură și al temperaturii între treceri pentru a preveni îngroșarea granulelor în zona afectată de căldură{0}}și duritatea excesivă (duritate mai mică sau egală cu 250 HV sau HRC 22 atunci când se lucrează cu acid).
API 5L X42 (L290) este potrivit pentru transportul de petrol și gaze cu presiune medie și joasă-, rețele de conducte urbane și aplicații de conducte structurale. Se recomandă utilizarea în următoarele domenii:
Câmpuri de aplicație
-
Colectarea și transportul de petrol și gaze naturale
● Conducte interne de colectare a câmpurilor petroliere și transport
● Conducta de colectare și transport a gazelor brute din zăcământ de gaz
● ramificații de conducte-de lungă distanță, conducte de distribuție -
Rețea urbană de gazoducte
● Rețea de transport și distribuție a gazelor cu presiune medie-
● Conducte de intrare și de evacuare a stațiilor urbane de reglare a presiunii gazelor -
Inginerie de transport și irigare a apei
● Conductă de transport de apă-pe distanțe lungi
● Canalul principal de irigare agricol care susține conductele -
Conducte chimice și industriale
● Conducte de proces pentru uzine chimice
● Conducta de circulatie a centralei electrice
● Sistem industrial de racire cu apa -
Conducte structurale
● Conducta de sustinere a structurii de otel pentru constructii
● Jachetă cu platformă offshore (zone ne-corozive)
● Conducte pentru fundatii pod pod
● Conductă structurală a turnului de transmisie
Livrare și personalizare
Oferim soluții flexibile și fiabile pentru lanțul de aprovizionare pentru a vă asigura că primiți conducte de conductă API 5L X42 care se potrivește perfect cerințelor proiectului dumneavoastră.
|
Formă |
 Oțel fără sudură
țeavă |
 Rezistența cusăturii drepte
Teava sudata (ERW) |
 Arc Spiral scufundat
Teava sudata (SSAW) |
 Cusătură dreaptă scufundată
Teava sudata cu arc (LSAW) |
|---|---|---|---|---|
|
Gama convențională |
Diametrul exterior: 21.3 - 1067 mm; |
Diametrul exterior: 21.3 - 610 mm; |
Diametrul exterior: 219 - 2500 mm; |
Diametrul exterior: 406 - 1620 mm; |
|
Capacitate de personalizare |
Țevi fără sudură laminate la cald-, tăiere cu lungime fixă-, prelucrare teșită, filete la capătul țevii, stare specială de tratament termic |
Țevi sudate cu cusături drepte-de înaltă frecvență-, tăiere cu lungime fixă-, prelucrare teșită, galvanizare/tratament de acoperire cu plastic |
Țevi sudate în spirală cu diametru mare-, tăiere cu lungime fixă-, prelucrare teșită, acoperire anticoroziune (FBE/3PE) |
Formare JCOE/UOE, tăiere pe lungime, prelucrare teșită, tratament special pentru capătul țevii |
De ce să ne alegeți? - Tehnologie de inginerie de încredere. Livrare de încredere.
Nu suntem doar un furnizor, ci un partener de încredere pentru materialele dumneavoastră în China.

Producție integrată pe verticală
Deține o unitate de 20.000㎡ cu 10+ linii automate (8,000+ tone/an). Centrul intern de scule și matrițe-permite personalizarea rapidă și controlul eficient al costurilor - fără markup intermediar.

Control strict al calității în fiecare etapă
Trasabilitate completă în punctele de control QC cheie pe parcursul producției. 100% conform standardelor ASTM/ASME, EN și GB. Rapoarte de testare a materialelor disponibile cu fiecare expediere.

Livrare de încredere și ambalare de export
10+ ani de export în Europa, America de Nord, Asia de Sud-Est și Orientul Mijlociu, cu protecție impermeabilă și anti-rugină, combinată cu opțiuni flexibile de expediere, asigură sosirea în siguranță și-la timp.

Validarea eșantionului înainte de producția în masă
Oferim mostre gratuite pentru verificarea calității, permițându-vă să plasați comenzi în vrac numai după aprobare. Asigurăm consistență de la eșantion la producția de masă prin măsurarea dimensională precisă și fabricarea transparentă.
FAQ
Î: Care sunt principalele avantaje ale API 5L X42?
Î: Care este diferența dintre API 5L X42 PSL1 și PSL2? Cum să alegi între ele?
Î: Care sunt diferențele dintre API 5L X42, X52 și X60? Cum să alegi?
Î: Care este temperatura maximă de funcționare pentru API 5L X42?
Î: Care este performanța de sudare a API 5L X42?
Î: Care este rezistența la coroziune a API 5L X42?
Î: Poate API 5L X42 să înlocuiască ASTM A53 sau conducta structurală?
Tag-uri populare: api 5l x42, China api 5l x42 producatori, furnizori, fabrica