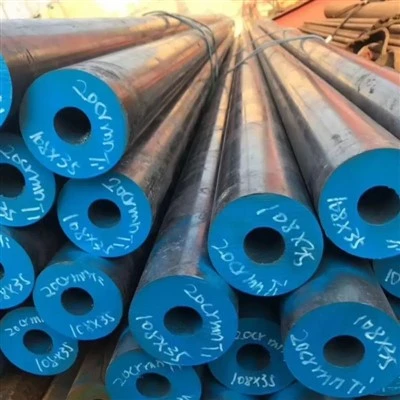
Caracteristicile produselor

Rezistență excelentă la-oxidare și coroziune la temperatură ridicată (avantajul principal)
Avantajul principal al ASTM A335 P9 constă în rezistența excelentă la-la oxidare la temperatură ridicată și rezistența la coroziune. Datorită adăugării a 8-10% crom (Cr), P9 poate forma o peliculă densă de oxid de Cr₂O₃ la temperaturi ridicate, rezistând eficient la oxidarea la temperatură înaltă-și coroziunea termică. Limita sa superioară pentru rezistența la oxidare atinge 550-600 de grade , ceea ce este semnificativ mai mare decât cea a lui P1 (mai mică sau egală cu 450 de grade) și P11 (mai mică sau egală cu 538 de grade) și comparabilă cu P5. În mediile care conțin sulf la temperatură înaltă--, tipice rafinăriilor, P9 prezintă o rezistență superioară la coroziune în comparație cu clasele scăzute de-crom, rezistând eficient la coroziunea prin sulfurare la-temperatura ridicată și la coroziunea prin oxidare-sulfurată combinată. În plus, conținutul său de 1% molibden, mai mare decât 0,5% Mo al lui P5, își îmbunătățește și mai mult rezistența la fluaj-la temperatură ridicată. În timp ce rezistența sa minimă la tracțiune este de 415 MPa și limita de curgere minimă este de 205 MPa - plasându-l la egalitate cu P5 - în ceea ce privește rezistența la oxidare la temperatură înaltă și rezistența la fluaj, P9 oferă avantaje distincte.

Rezistență excelentă la-temperatură și rezistență la fluaj
ASTM A335 P9 menține niveluri bune de rezistență la temperaturi ridicate. Datorită adăugării de 1% molibden (Mo) (mai mare decât 0,5% Mo din P5) și conținutului mai mare de crom, P9 prezintă o rezistență superioară la rupere la fluaj la temperatură înaltă-comparativ cu P5 în intervalul de temperatură de 500-600 de grade . În condiții de 550 de grade , P9 oferă o rezistență mai bună la oxidare și o rezistență la temperatură-înaltă decât P5, făcându-l potrivit pentru sistemele de conducte de-temperatură și presiune înaltă-care funcționează la temperaturi și grade de presiune mai ridicate. În timp ce reținerea rezistenței la temperatură înaltă-este comparabilă cu P5, P9 are o rezistență superioară la fluaj, permițând un serviciu pe termen lung-în medii mai severe de temperatură-înaltă și de înaltă presiune.

Bună prelucrabilitate și formabilitate
ASTM A335 P9 prezintă proprietăți bune de lucru la rece și la cald, permițând diferite procese de formare, cum ar fi îndoirea la cald, îndoirea la rece și forjarea. Cu un conținut moderat de aliaj, demonstrează o formabilitate excelentă în timpul îndoirii la rece, făcându-l potrivit pentru fabricarea fitingurilor pentru țevi precum coturi, teuri și reductoare. De remarcat faptul că, datorită conținutului său mai mare de crom (8-10%), P9 are o tendință ceva mai mare de întărire prin muncă în comparație cu P5. Prin urmare, se recomandă includerea etapelor intermediare adecvate de recoacere în timpul proceselor de formare. Prelucrabilitatea sa este comparabilă cu cea a lui P5, iar metodele convenționale de prelucrare pot fi folosite pentru prelucrare.

Performanță bună la sudare și cerințe stricte de tratament termic post{0}}sudare
ASTM A335 P9 prezintă o bună sudabilitate. Cu toate acestea, datorită conținutului său mai mare de crom (8-10%), are o tendință mai mare de întărire în zona afectată de căldură-în comparație cu P5, necesitând astfel proceduri de sudare mai stricte și tratament termic post-sudare (PWHT). Se recomandă preîncălzirea înainte de sudare la 200-300 de grade. După sudare, PWHT trebuie efectuată prin încălzire la 730-780 de grade, menținerea la temperatură și apoi răcirea lent. Acest proces ajută la eliminarea tensiunilor reziduale de sudură, înmoaie zona afectată de căldură și asigură duritatea și rezistența la fisurare a îmbinării sudate.
Stabilitate organizațională bună și fiabilitatea serviciului{0}}pe termen lung
ASTM A335 P9 prezintă o bună stabilitate organizatorică atunci când este în serviciu pe termen lung-la temperaturi mai mici sau egale cu 600 de grade . Conținutul său mai mare de crom (8-10%) îmbunătățește eficient rezistența la oxidare a materialului și rezistența la coroziune la temperatură înaltă{-. Adăugarea de 1% Mo îmbunătățește și mai mult rezistența la fluaj-înaltă la temperatură, asigurând stabilitatea organizațională în timpul serviciului prelungit la temperatură-înaltă. După tratarea termică de normalizare și revenire (N+T), P9 obține o microstructură uniformă și fină ferită + carbură, garantând stabilitate organizațională și fiabilitate în condiții de funcționare la temperaturi ridicate.
Specificatii tehnice
Compoziție chimică (ASTM A335 / ASME SA335)
|
Element |
Cerințe standard |
Nota |
|
C |
Mai mic sau egal cu 0,15% |
Designul cu-carbon scăzut asigură sudabilitate și duritate |
|
Mn |
0.30 - 0.60% |
Consolidarea soluției solide, îmbunătățirea rezistenței |
|
P |
Mai mic sau egal cu 0,025% |
Elemente nocive, strict controlate |
|
S |
Mai mic sau egal cu 0,025% |
Elemente nocive, strict controlate |
|
Si |
0.25 - 1.00% |
Dezoxidant, îmbunătățește-rezistența la oxidare la temperaturi ridicate |
|
Cr |
8.00 - 10.00% |
Elemente de bază care asigură o rezistență excelentă la-oxidare și la coroziune la temperaturi ridicate |
|
lu |
0.90 - 1.10% |
Elemente de bază pentru a îmbunătăți-rezistența la rupere la fluaj la temperatură ridicată (conținut mai mare decât P5) |
|
Fe |
Cantitatea rămasă (≈ 89%) |
Element de matrice |
Proprietăți fizice
|
Performanţă |
Valoare numerică/Interval |
Condiții de testare |
|
Densitate |
≈ 7,75 g/cm³ |
Temperatura camerei (20 grade) |
|
Punct de topire |
≈ 1370-1420 grade |
- |
|
Rezistenta electrica |
≈ 0.45 μΩ·m |
Temperatura camerei |
|
Conductivitate termică |
≈ 32 W/(m·K) |
Temperatura camerei |
|
Coeficientul de dilatare termică (20-100 grade) |
≈ 11.2 × 10⁻⁶ /K |
- |
|
Modulul elastic (modulul Young) |
≈ 200 GPa |
Temperatura camerei |
|
Raportul lui Poisson |
≈ 0.28 |
Temperatura camerei |
|
Magnetism |
Feromagnetic |
Structura de ferită, care este magnetică |
Proprietăți mecanice (normalizate + temperate, valori tipice, ASTM A335)
|
Performanţă |
Valoare tipică |
Standarde de implementare |
|
Rezistență la tracțiune |
Mai mare sau egal cu 415 MPa |
ASTM A335 |
|
Nivelul de randament (0,2% compensare) |
Mai mare sau egal cu 205 MPa |
ASTM A335 |
|
Alungire (lungimea ecartamentului 2in/50mm) |
Mai mare sau egal cu 30% |
ASTM A335 |
|
Duritate |
Mai mic sau egal cu 217 HB (valoare tipică) |
- |
Notă: Nivelul de rezistență al lui P9 este același cu P5 (mai mare sau egal cu 415 MPa). Cu toate acestea, avantajul său principal constă în rezistența excelentă la oxidare la temperatură înaltă-și rezistența la coroziune adusă de conținutul de crom de 8-10%, precum și rezistența superioară la fluaj oferită de 1% Mo, mai degrabă decât rezistența sporită. Pentru rezistență mai mare sau grade de temperatură mai ridicate, se recomandă să selectați P91.
Performanță la{0}}înaltă temperatură
ASTM A335 P9 menține niveluri bune de rezistență la temperaturi ridicate și este potrivit pentru condițiile de funcționare cu temperatură înaltă-pe termen lung, de până la 600 de grade:
|
Temperatură |
Rezistența la tracțiune (MPa, aproximativ) |
Rata de păstrare a performanței |
|
Temperatura camerei (20 grade) |
Mai mare sau egal cu 415 |
100% |
|
400 de grade |
≈ 380 |
Mai mare sau egal cu 92% |
|
450 de grade |
≈ 350 |
Mai mare sau egal cu 84% |
|
500 de grade |
≈ 290 |
Mai mare sau egal cu 70% |
Stabilitate termică pe termen lung și stabilitate microstructurală:
ASTM A335 P9 prezintă o bună stabilitate microstructurală în timpul utilizării pe termen lung la temperaturi mai mici sau egale cu 600 de grade . Adăugarea a 8-10% Cr îmbunătățește eficient rezistența la oxidare la temperatură înaltă-și rezistența la coroziune termică, în timp ce includerea a 1% Mo îmbunătățește și mai mult rezistența la fluaj. Cu toate acestea, stabilitatea microstructurală scade și rezistența la oxidare este redusă atunci când este utilizat pentru perioade lungi de timp peste 620 de grade; prin urmare, nu este recomandat pentru servicii pe termen lung peste această temperatură. Pentru grade mai mari de temperatură, se recomandă P91 sau P92.
Sistem de tratament termic
Performanța finală a ASTM A335 P9 depinde în mare măsură de regimul de tratament termic, cu specificații comune după cum urmează:
1. Tratament de normalizare (normalizare)
Încălziți la 925-955 grade , mențineți suficient timp (aproximativ 1 oră pe inch de grosimea peretelui), apoi răciți cu aer. Rezultă o microstructură uniformă, cu granulație fină + ferită + carbură, pregătindu-se pentru revenirea ulterioară.
2. Tratament de revenire(Călirea)
Încălziți la730-780grade , țineți apăsat timp suficient, apoi răciți cu aer. Acest lucru elimină tensiunile induse de normalizare, optimizează duritatea și plasticitatea și atinge proprietățile finale de serviciu.
3. Recoacere completă (Opțional)
Se încălzește la 840-870 de grade, se menține la temperatură, apoi se răcește cuptorul la aproximativ 650 de grade, urmată de răcirea cu aer la temperatura camerei. Acesta este utilizat pentru a elimina tensiunile de lucru la rece sau pentru a îmbunătăți formabilitatea de prelucrare la rece.
Atenție: tratamentul termic post-sudare (PWHT) trebuie efectuat după sudare. Aceasta implică încălzirea la 730-780 de grade , menținerea la temperatură și apoi răcirea lentă pentru a elimina tensiunile reziduale de sudură și pentru a înmuia zona afectată de căldură.
Datorită conținutului său mai mare de crom (8-10%), P9 are o tendință mai mare de a se întări în zona afectată de căldură de sudare, comparativ cu P5. Se recomandă controlul strict aportului de căldură de sudare și temperatura de preîncălzire (200-300 grade).
Temperatura și timpul de tratament termic trebuie controlate cu strictețe pentru a evita îngroșarea cerealelor sau fluctuațiile de performanță.
Media aplicabile
Abur la{0}}înaltă temperatură:
Conducte principale de abur ale centralelor electrice (mai puțin sau egală cu 600 de grade), tuburi de supraîncălzire a cazanului, tuburi de reîncălzire
Medii de rafinare a petrolului:
Conducte de proces care conțin sulf-la temperatură înaltă-pentru distilare atmosferică și în vid, cracare catalitică, hidrotratare, cocsare întârziată etc.
Medii care conțin sulf-la temperatură ridicată-:
Medii de petrol și gaze care conțin sulf-la temperatură înaltă-, medii cu medii acide din rafinării
Gaze de proces-înalte:
Conducte de-înaltă temperatură și de înaltă-presiune ale instalațiilor chimice pentru sinteza amoniacului, producția de metanol etc.
Medii de transfer de căldură la temperatură înaltă:
Conducte de ulei de transfer de căldură, sisteme de transfer de căldură-înalte
Notă: ASTM A335 P9 nu este potrivit pentru medii puternic corozive, cum ar fi acizii puternic oxidanți (de exemplu, acidul azotic concentrat) și clorurile de-temperatură înaltă,-concentrații ridicate. Limita superioară a temperaturii de oxidare este de aproximativ 600 de grade; P91 sau P92 este recomandat peste această temperatură. În medii cu-temperatură înaltă,{12}}presiune înaltă-conțin hidrogen (de exemplu, unități de hidroprocesare), riscul de coroziune a hidrogenului trebuie evaluat.


ASTM A335 P9 este potrivit pentru condiții de serviciu cu temperatură înaltă-(500-600 grade ) care implică medii corozive cu sulf-. Este o selecție importantă de materiale pentru conductele de proces la temperatură înaltă în industria de rafinare a petrolului și petrochimice, recomandată pentru utilizare în următoarele domenii:
Câmpuri de aplicare
-
Rafinarea petrolului (aplicație de bază)
● Conducte de proces-înalte pentru unități de cracare catalitică
● Conducte de-înaltă temperatură și de înaltă-presiune pentru unitățile de hidrotratare/hidrocracare
● Conducte de-temperatură ridicată ale unității de distilare atmosferică și în vid
● Conducta de procesare a unității de cocsificare întârziată
● Tuburi de încălzire pentru rafinărie, tuburi schimbătoare de căldură -
Inginerie petrochimică (aplicații de bază)
● Conducte de-temperatură ridicată în unitățile de cracare a etilenei
● Conducte de procesare la temperatură înaltă{0}de unități aromatice
● Sistem de tuburi pentru cuptor de încălzire petrochimică -
Producerea energiei pe bază de combustibili fosili
● Conducta principală de abur pentru centrale electrice subcritice/supercritice (mai mică sau egală cu 600 de grade)
● Tuburi de supraîncălzire, tuburi de reîncălzire
● Sistem de conducte de abur cu temperatură înaltă- -
Fitinguri pentru țevi de-înaltă temperatură și de înaltă{1}}presiune
● Coturi, teuri și reductoare de temperatură-înaltă
● Fitinguri forjate, flanse
Livrare și personalizare
Oferim soluții flexibile și fiabile pentru lanțul de aprovizionare pentru a vă asigura că primiți țevi din oțel aliat ASTM A335 P9 care se potrivesc perfect cerințelor proiectului dumneavoastră.
Forme de materiale personalizabile
Susținem producerea diferitelor forme de bază și speciale conform desenelor sau specificațiilor.
|
Formă |
 Țeavă de oțel fără sudură
|
 Țeavă cu pereți-grosi{0}}de diametru mare
|
 Teava de otel aliat
|
|---|---|---|---|
|
Gama convențională |
Diametrul exterior: 10.3 - 1067 mm; Grosimea peretelui: 1 - 150 mm |
Diametrul exterior: 219 - 1067 mm; Grosimea peretelui: 20 - 150 mm |
Diametrul exterior: 10.3 - 610 mm; Grosimea peretelui: 1 - 50 mm |
|
Capacitate de personalizare |
Tuburi fără sudură-laminate la cald/-trase la rece, tăiere cu lungime-fixă, prelucrare teșită, filete la capătul țevii, condiții speciale de tratament termic (normalizare + revenire / recoacere) |
Expansiune la cald, tăiere cu lungime fixă-, prelucrare teșită, condiții speciale de tratament termic |
Tuburi de precizie trase-la rece, tăiere cu lungime fixă-, tratament special de suprafață |
De ce să ne alegeți? - Tehnologie de inginerie de încredere. Livrare de încredere.
Nu suntem doar un furnizor, ci un partener de materiale de încredere pentru dvs. în China.

Producție integrată pe verticală
Deține o unitate de 20.000㎡ cu 10+ linii automate (8,000+ tone/an). Centrul intern de scule și matrițe-permite personalizarea rapidă și controlul eficient al costurilor - fără markup intermediar.

Control strict al calității în fiecare etapă
Trasabilitate completă în punctele de control QC cheie pe parcursul producției. 100% conform standardelor ASTM/ASME, EN și GB. Rapoarte de testare a materialelor disponibile cu fiecare expediere.

Livrare de încredere și ambalare de export
10+ ani de export în Europa, America de Nord, Asia de Sud-Est și Orientul Mijlociu, cu protecție impermeabilă și anti-rugină, combinată cu opțiuni flexibile de expediere, asigură sosirea în siguranță și-la timp.

Validarea eșantionului înainte de producția în masă
Oferim mostre gratuite pentru verificarea calității, permițându-vă să plasați comenzi în vrac numai după aprobare. Asigurăm consistență de la eșantion la producția de masă prin măsurarea dimensională precisă și fabricarea transparentă.
FAQ
Î: Care sunt principalele avantaje ale ASTM A335 P9?
Î: Care este diferența dintre ASTM A335 P9 și P5? Cum să alegi între ele?
Î: Care este diferența dintre ASTM A335 P9 și P11? Cum să alegi între ele?
Î: Care este temperatura maximă de serviciu pentru ASTM A335 P9?
Î: Care este performanța de sudare a ASTM A335 P9?
Î: Care este rezistența la coroziune a ASTM A335 P9?
Tag-uri populare: astm a335 p9, China astm a335 p9 producatori, furnizori, fabrica